वाल्व कास्टिंग गाइड: सामग्री, कास्टिंग प्रक्रियाएं, दोष और चयन
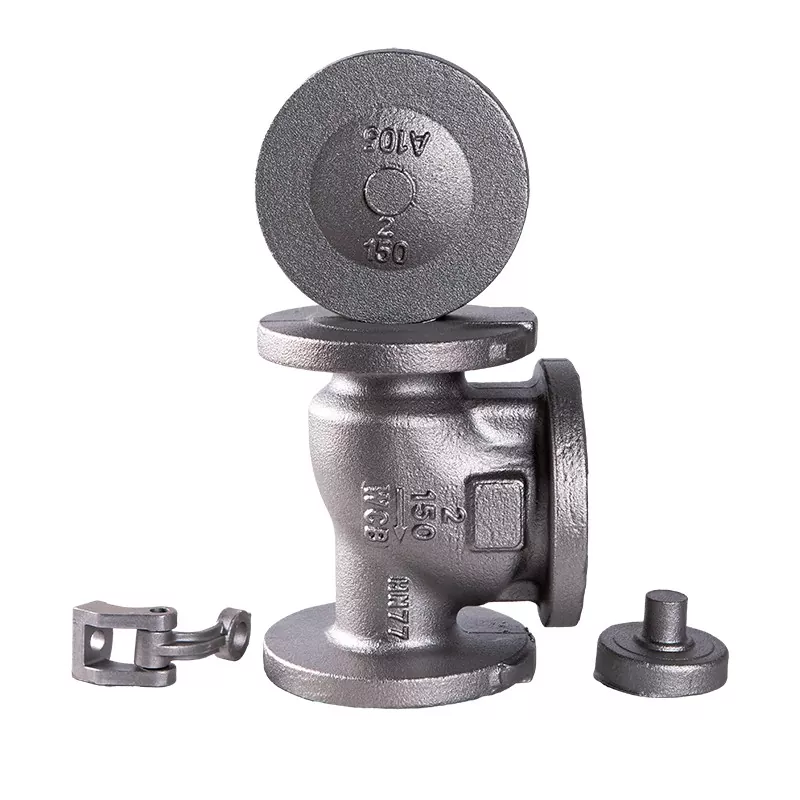
वाल्व बॉडी, बोनट, कवर और अन्य दबाव युक्त घटकों के उत्पादन के लिए वाल्व कास्टिंग एक महत्वपूर्ण विनिर्माण प्रक्रिया है। पूरी तरह से ठोस सामग्री से बने वाल्व बॉडी की मशीनिंग की तुलना में, कास्टिंग निर्माताओं को अधिक कुशल सामग्री उपयोग के साथ जटिल प्रवाह मार्ग और बड़े वाल्व संरचनाओं का उत्पादन करने की अनुमति देता है।
हालाँकि, प्रत्येक कास्टिंग विधि या सामग्री प्रत्येक वाल्व अनुप्रयोग के लिए उपयुक्त नहीं है। कार्य तापमान, दबाव, तरल पदार्थ की विशेषताएं, वाल्व का आकार, सामग्री की आवश्यकताएं और उत्पादन मात्रा सभी कास्टिंग प्रक्रिया और अंतिम घटक डिजाइन को प्रभावित करते हैं। यह मार्गदर्शिका मुख्य प्रकारों की व्याख्या करती हैवाल्व कास्टिंग, आमतौर पर उपयोग की जाने वाली सामग्री, विनिर्माण प्रक्रियाएं, कास्टिंग दोष, और कास्ट वाल्व घटकों की सोर्सिंग करते समय विचार करने योग्य मुख्य बिंदु।
वाल्व निर्माण के लिए कास्टिंग का उपयोग क्यों किया जाता है?
वाल्व बॉडी में अक्सर आंतरिक प्रवाह मार्ग, गुहाएं, सीटें और कनेक्शन संरचनाएं होती हैं। मशीनिंग से पहले कास्टिंग इस ज्यामिति का अधिकांश भाग बना सकती है, जिससे बाद के प्रसंस्करण के दौरान हटाए जाने वाली सामग्री की मात्रा कम हो जाती है।
मुख्य लाभों में शामिल हैं:
- जटिल वाल्व बॉडी ज्यामिति के लिए उपयुक्त
- बड़े और भारी घटकों का उत्पादन कर सकते हैं
- विभिन्न धातु मिश्र धातुओं का उपयोग करने की अनुमति देता है
- कुछ डिज़ाइनों के लिए मशीनिंग आवश्यकताओं को कम करता है
- व्यक्तिगत घटकों और बड़े उत्पादन रन दोनों के लिए उपयुक्त
सामान्य वाल्व कास्टिंग प्रक्रियाएँ
विभिन्न कास्टिंग प्रक्रियाएं आयामी सटीकता, सतह खत्म, उत्पादन दक्षता और लागत के विभिन्न स्तर प्रदान करती हैं।
सैंड कास्टिंग
वाल्व बॉडी और अन्य अपेक्षाकृत बड़े धातु घटकों के लिए रेत कास्टिंग का व्यापक रूप से उपयोग किया जाता है। एक पैटर्न के चारों ओर एक रेत का साँचा बनाया जाता है, और पिघली हुई धातु को साँचे की गुहा में डाला जाता है।
यह विशेष रूप से तब उपयोगी होता है जब वाल्व घटक बड़े होते हैं, जटिल आंतरिक मार्ग होते हैं, या लचीली उत्पादन मात्रा की आवश्यकता होती है।
धातु - स्वरूपण तकनीक
निवेश कास्टिंग एक विस्तृत मोल्ड कैविटी बनाने के लिए डिस्पोजेबल मोम पैटर्न का उपयोग करती है। यह अपेक्षाकृत जटिल आकार और अच्छी आयामी सटीकता वाले घटकों का उत्पादन कर सकता है।
इस प्रक्रिया पर आमतौर पर तब विचार किया जाता है जब वाल्व घटकों के छोटे आयाम, विस्तृत ज्यामिति, या सख्त आयामी आवश्यकताएं होती हैं।
मेटल सांचों में ढालना
डाई कास्टिंग दबाव में पिघली हुई धातु को पुन: प्रयोज्य धातु के सांचे में बदल देती है। यह उपयुक्त सामग्रियों और वाल्व घटकों के लिए उच्च उत्पादन दक्षता और सुसंगत आयाम प्रदान कर सकता है।
हालाँकि, डाई कास्टिंग प्रत्येक वाल्व अनुप्रयोग के लिए उपयुक्त नहीं है, विशेष रूप से जहां सामग्री, दबाव आवश्यकताओं, घटक आकार, या सेवा स्थितियों के लिए किसी अन्य कास्टिंग विधि की आवश्यकता होती है।
अपकेंद्री प्रक्षेप
केन्द्रापसारक कास्टिंग मोल्ड की दीवार के खिलाफ पिघली हुई धातु को वितरित करने के लिए रोटेशन का उपयोग करती है। यह मुख्य रूप से बेलनाकार या अंगूठी के आकार के घटकों से जुड़ा होता है और विशिष्ट वाल्व भागों और संबंधित औद्योगिक घटकों के लिए उपयोगी हो सकता है।
वाल्व कास्टिंग के लिए प्रयुक्त सामान्य सामग्रियाँ
कास्टिंग सामग्री का चयन केवल उसके खरीद मूल्य के बजाय वाल्व के ऑपरेटिंग वातावरण के अनुसार किया जाना चाहिए।
| सामग्री | विशिष्ट लक्षण | सामान्य विचार |
|---|---|---|
| कार्बन स्टील | अच्छी ताकत और सामान्य औद्योगिक प्रदर्शन | दबाव, तापमान और द्रव की स्थिति के अनुसार उपयुक्त मिश्र धातु और ग्रेड का चयन किया जाना चाहिए |
| स्टेनलेस स्टील | अच्छा संक्षारण प्रतिरोध | अक्सर संक्षारक या मांग वाले तरल वातावरण के लिए चुना जाता है |
| अलॉय स्टील | मिश्र धातु संरचना के आधार पर उन्नत यांत्रिक और तापमान-संबंधित गुण | इसका उपयोग वहां किया जाता है जहां मानक कार्बन स्टील सेवा आवश्यकताओं को पूरा नहीं कर सकता है |
| नमनीय लोहे | अच्छी ताकत और कास्टेबिलिटी | औद्योगिक और पानी से संबंधित वाल्व अनुप्रयोगों में आम |
| कच्चा लोहा | अच्छी कास्टेबिलिटी और लागत दक्षता | आवेदन का मूल्यांकन दबाव, तापमान और संक्षारण आवश्यकताओं के अनुसार किया जाना चाहिए |
वाल्व कास्टिंग प्रक्रिया कैसे काम करती है?
1. वाल्व डिजाइन और पैटर्न तैयार करना
विनिर्माण प्रक्रिया वाल्व घटक डिजाइन के साथ शुरू होती है। कास्टिंग पैटर्न में आवश्यक आकार, आयाम, मशीनिंग भत्ता, संकोचन और आंतरिक मार्ग का ध्यान रखना चाहिए।
2. सांचा बनाना
चयनित कास्टिंग विधि के अनुसार एक सांचा तैयार किया जाता है। पिघली हुई धातु को गुहा में ठीक से प्रवाहित करने की अनुमति देते हुए मोल्ड को वाल्व ज्यामिति को सटीक रूप से पुन: पेश करना चाहिए।
3. धातु का पिघलना
चयनित मिश्रधातु को नियंत्रित परिस्थितियों में पिघलाया जाता है। लगातार सामग्री गुणों को बनाए रखने के लिए रासायनिक संरचना और पिघलने के तापमान की निगरानी की जानी चाहिए।
4. डालना
पिघली हुई धातु को तैयार सांचे में डाला जाता है। गेटिंग और फीडिंग सिस्टम धातु के प्रवाह को नियंत्रित करने और जमने के दौरान सिकुड़न की भरपाई करने में मदद करता है।
5. जमना और ठंडा होना
धातु धीरे-धीरे साँचे के अंदर जम जाती है। शीतलन की स्थिति कास्टिंग की सूक्ष्म संरचना, आयामी स्थिरता और आंतरिक दोषों की संभावना को प्रभावित कर सकती है।
6. कास्टिंग हटाना और सफाई करना
जमने के बाद, ढलाई को सांचे से हटा दिया जाता है। आगे की प्रक्रिया से पहले रेत, गेट, राइजर, फ्लैश और अन्य अवांछित सामग्री हटा दी जाती है।
7. ताप उपचार
सामग्री और अनुप्रयोग के आधार पर, आवश्यक यांत्रिक गुणों और सामग्री की स्थिति प्राप्त करने के लिए ताप उपचार का उपयोग किया जा सकता है।
8. मशीनिंग
कास्टिंग आम तौर पर अंतिम तैयार वाल्व घटक के बजाय मूल आकार का उत्पादन करती है। कनेक्शन फेस, वाल्व सीट, स्टेम ओपनिंग और सीलिंग क्षेत्रों जैसी महत्वपूर्ण सतहों को आवश्यक आयामों के अनुसार मशीनीकृत किया जाता है।
9. निरीक्षण एवं परीक्षण
लागू तकनीकी आवश्यकताओं के अनुसार तैयार कास्टिंग का निरीक्षण किया जाना चाहिए। वाल्व अनुप्रयोग के आधार पर, निरीक्षण में आयामी निरीक्षण, दृश्य निरीक्षण, सामग्री सत्यापन और गैर-विनाशकारी परीक्षण शामिल हो सकते हैं।
सामान्य वाल्व कास्टिंग दोष
कास्टिंग गुणवत्ता का तैयार वाल्व घटक की विश्वसनीयता पर सीधा प्रभाव पड़ता है। यदि मोल्ड डिज़ाइन, धातु का तापमान, डालना, खिलाना या जमना ठीक से नियंत्रित नहीं किया जाता है तो कई दोष हो सकते हैं।
सरंध्रता
पोरसिटी का तात्पर्य कास्टिंग के भीतर रिक्त स्थान या गैस से संबंधित गुहाओं से है। अत्यधिक सरंध्रता दबाव युक्त वाल्व घटकों की अखंडता को कम कर सकती है।
संकुचन
जमने के दौरान पिघली हुई धातु के सिकुड़ने से सिकुड़न हो सकती है। सिकुड़न-संबंधी दोषों को कम करने के लिए उचित राइज़र और फीडिंग सिस्टम डिज़ाइन महत्वपूर्ण है।
समावेशन
गैर-धातु समावेशन या अवांछित कण कास्टिंग में फंस सकते हैं। स्वच्छ पिघलने की प्रथाएँ और उपयुक्त साँचे और डालने की प्रक्रियाएँ इस जोखिम को कम करने में मदद करती हैं।
दरारें
थर्मल तनाव, सामग्री विशेषताओं या अनुपयुक्त कास्टिंग स्थितियों के कारण जमने या ठंडा होने के दौरान दरारें विकसित हो सकती हैं।
गलतियाँ और शीत बन्द
ग़लती तब होती है जब पिघली हुई धातु पूरी तरह से मोल्ड गुहा को नहीं भरती है। जब अलग-अलग धातु प्रवाह ठीक से फ़्यूज़िंग के बिना मिलते हैं तो कोल्ड शट हो सकता है। दोनों दोष कास्टिंग की अंतिम ज्यामिति और अखंडता को प्रभावित कर सकते हैं।
सही वाल्व कास्टिंग कैसे चुनें?
वाल्व कास्टिंगचयन की शुरुआत कास्टिंग विधि के बजाय परिचालन स्थितियों से होनी चाहिए।
वाल्व सामग्री पर विचार करें
निर्धारित करें कि क्या एप्लिकेशन को कार्बन स्टील, स्टेनलेस स्टील, मिश्र धातु इस्पात, नमनीय लोहा, कच्चा लोहा या किसी अन्य मिश्र धातु की आवश्यकता है। सामग्री का चयन संक्षारण, तापमान, दबाव और द्रव अनुकूलता को ध्यान में रखना चाहिए।
वाल्व आकार और ज्यामिति पर विचार करें
बड़े वाल्व निकायों और जटिल आंतरिक मार्ग वाले घटकों को छोटे सटीक घटकों से अलग कास्टिंग प्रक्रियाओं की आवश्यकता हो सकती है।
ऑपरेटिंग तापमान और दबाव पर विचार करें
दबाव और तापमान दबाव युक्त वाल्व घटकों की सामग्री और विनिर्माण आवश्यकताओं को प्रभावित करते हैं। कास्टिंग केवल नाममात्र वाल्व आकार के अनुसार चयनित होने के बजाय वास्तविक सेवा शर्तों के लिए उपयुक्त होनी चाहिए।
उत्पादन मात्रा पर विचार करें
छोटे बैचों या बड़े घटकों के लिए, रेत कास्टिंग जैसी लचीली कास्टिंग प्रक्रिया उपयुक्त हो सकती है। उच्च मात्रा में उत्पादन अधिक पुनरावृत्ति और उत्पादन दक्षता के लिए डिज़ाइन किए गए टूलींग और प्रक्रियाओं को उचित ठहरा सकता है।
वाल्व कास्टिंग खरीदते समय आपको क्या जांचना चाहिए?
वाल्व निर्माताओं, इंजीनियरिंग कंपनियों और औद्योगिक खरीदारों के लिए, ऑर्डर देने से पहले कई विवरणों की पुष्टि की जानी चाहिए।
- सामग्री ग्रेड और रासायनिक संरचना
- लागू विनिर्माण मानक
- वाल्व बॉडी आयाम
- मशीनिंग भत्ता
- आवश्यक ताप उपचार
- सतह की स्थिति
- आयामी सहनशीलता
- गैर-विनाशकारी परीक्षण आवश्यकताएँ
- दबाव संबंधी आवश्यकताएँ
- निरीक्षण और दस्तावेज़ीकरण आवश्यकताएँ
वाल्व कास्टिंग के बाद मशीनिंग क्यों महत्वपूर्ण है?
कास्टिंग मूल वाल्व बॉडी आकार प्रदान करती है, लेकिन कई महत्वपूर्ण सतहों को अतिरिक्त मशीनिंग की आवश्यकता होती है। सीलिंग सतहों, निकला हुआ किनारा, थ्रेडेड क्षेत्र, बोर आयाम और अन्य कार्यात्मक विशेषताओं को निर्दिष्ट आयामी आवश्यकताओं को पूरा करने की आवश्यकता है।
इस कारण से, वाल्व कास्टिंग और मशीनिंग को एक ही विनिर्माण प्रक्रिया का हिस्सा माना जाना चाहिए। अच्छी कास्टिंग गुणवत्ता बाद की मशीनिंग और निरीक्षण के लिए एक स्थिर प्रारंभिक बिंदु प्रदान करती है।
वाल्व कास्टिंग बनाम जाली वाल्व घटक
| तुलना | वाल्व कास्टिंग | वाल्व फोर्जिंग |
|---|---|---|
| जटिल ज्यामिति | जटिल आकृतियों और आंतरिक मार्गों के लिए उपयुक्त | घटक डिज़ाइन के आधार पर अधिक सीमित |
| बड़े घटक | कई बड़े वाल्व निकायों के लिए उपयुक्त | अधिक निर्माण क्षमता की आवश्यकता हो सकती है |
| सामग्री का उपयोग | ठोस सामग्री से मशीनिंग को कम कर सकते हैं | फोर्जिंग डिज़ाइन और मशीनिंग आवश्यकताओं पर निर्भर करता है |
| उत्पादन लचीलापन | विभिन्न आवश्यकताओं के लिए कई कास्टिंग प्रक्रियाएँ उपलब्ध हैं | प्रक्रिया का चयन सामग्री और घटक ज्यामिति पर दृढ़ता से निर्भर करता है |
| आंतरिक मार्ग | कोर का उपयोग करके जटिल मार्ग बना सकते हैं | अतिरिक्त मशीनिंग या फॉर्मिंग संचालन की आवश्यकता हो सकती है |
वाल्व कास्टिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
वाल्व कास्टिंग का उपयोग किस लिए किया जाता है?
वाल्व कास्टिंग का उपयोग आमतौर पर वाल्व बॉडी, बोनट, कवर, हाउसिंग और अन्य घटकों के निर्माण के लिए किया जाता है जो मशीनिंग से पहले जटिल धातु ज्यामिति बनाने से लाभान्वित होते हैं।
वाल्व कास्टिंग के लिए कौन सी सामग्री सर्वोत्तम है?
ऐसी कोई एक सामग्री नहीं है जो प्रत्येक वाल्व के लिए उपयुक्त हो। कार्बन स्टील, स्टेनलेस स्टील, मिश्र धातु इस्पात, नमनीय लोहा और कच्चा लोहा सभी का उपयोग दबाव, तापमान, संक्षारण, द्रव विशेषताओं और लागू मानकों के आधार पर किया जा सकता है।
क्या रेत कास्टिंग वाल्व बॉडी के लिए उपयुक्त है?
हाँ। रेत कास्टिंग व्यापक रूप से वाल्व निकायों पर लागू होती है, विशेष रूप से जटिल आंतरिक मार्ग वाले बड़े घटकों और डिज़ाइनों पर। उपयुक्त प्रक्रिया अभी भी घटक की सामग्री, आयाम, गुणवत्ता आवश्यकताओं और उत्पादन मात्रा पर निर्भर करती है।
क्या वाल्व कास्टिंग के लिए मशीनिंग की आवश्यकता होती है?
अधिकांश मामलों में, हाँ. कास्टिंग से बुनियादी घटक ज्यामिति उत्पन्न होती है, जबकि मशीनिंग का उपयोग आवश्यक आयामों और कार्यात्मक सतहों को प्राप्त करने के लिए किया जाता है।
कास्टिंग दोषों को कैसे कम किया जा सकता है?
दोष नियंत्रण उपयुक्त पैटर्न और मोल्ड डिज़ाइन, उचित धातु संरचना और तापमान नियंत्रण, प्रभावी गेटिंग और फीडिंग, नियंत्रित जमना और कास्टिंग के बाद उचित निरीक्षण से शुरू होता है।
निष्कर्ष
वाल्व कास्टिंग मशीनिंग और अंतिम निरीक्षण से पहले वाल्व बॉडी और अन्य जटिल धातु घटकों के निर्माण का एक कुशल तरीका प्रदान करता है। उपयुक्त कास्टिंग प्रक्रिया वाल्व की सामग्री, आकार, ज्यामिति, परिचालन स्थितियों, उत्पादन मात्रा और गुणवत्ता आवश्यकताओं पर निर्भर करती है।
वाल्व कास्टिंग की सोर्सिंग करने वाले खरीदारों के लिए, ऑर्डर देने से पहले सामग्री ग्रेड, कास्टिंग विधि, आयाम, मशीनिंग आवश्यकताओं, गर्मी उपचार, निरीक्षण मानकों और दस्तावेज़ीकरण की पुष्टि करना महत्वपूर्ण है। एक एकीकृत प्रक्रिया के रूप में कास्टिंग, मशीनिंग, निरीक्षण और गुणवत्ता नियंत्रण का प्रबंधन करने में सक्षम आपूर्तिकर्ता तैयार वाल्व घटकों की खरीद को भी सरल बना सकता है।
जांच भेजें
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं।
गोपनीयता नीति